Anahtar üretim süreci noktaları
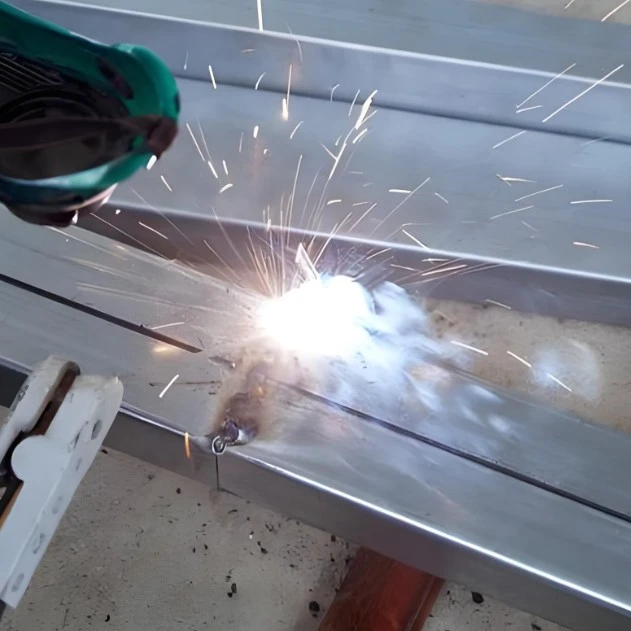
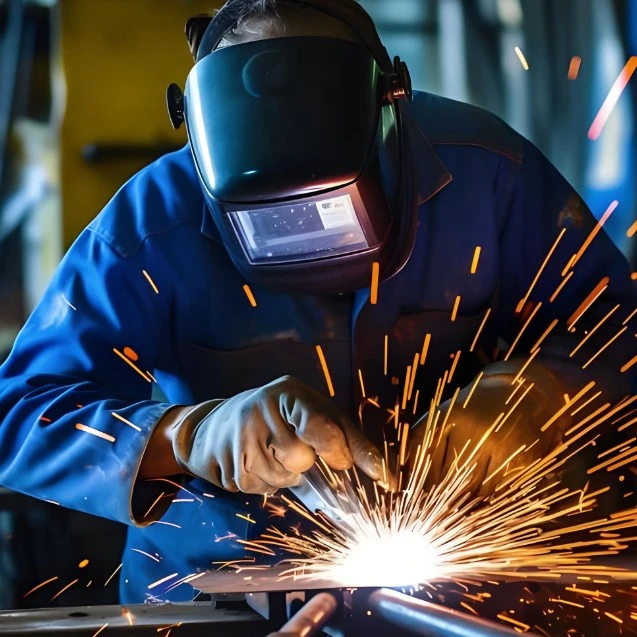
Fotovoltaik Kaynak İşlemi, tek hücreli kaynak, seri kaynak, laminasyon ve laminasyon gibi temel adımları kapsar. Her adım, kaliteyi sağlamak için parametrelerin sıkı kontrolünü gerektirir:
Tek hücreli kaynak: Kalay kaplı lehim şeridini güneş pilinin ana ızgara hatlarına hassas bir şekilde kaynaklamak için sabit sıcaklıkta bir havya kullanın. Havya kafası sıcaklığı 260-280°C arasında sıkı bir şekilde kontrol edilir ve yüksek sıcaklık nedeniyle güneş pilinin zarar görmesini önlemek için kaynak süresi 3 saniye ile sınırlıdır;
Seri kaynak aşaması: Lehim şeritleri kullanarak birden fazla güneş pilini ters seri halinde bağlayın. Hücrelerin aralık hatası ±0,5 mm dahilinde kontrol edilir ve lehim şeritlerinin düzlüğü doğrudan akım iletim verimliliğini etkiler;
Laminasyon işlemi: Malzemeleri temperli cam, EVA yapışkan film, güneş pili serisi ve arka tabaka (TPT) sırasına göre katmanlayın. Laminasyon sonrasında mikro çatlaklar ve eksik lehimleme gibi kusurların tamamen ortadan kaldırılması için EL testi yapılır;
Laminasyon aşaması: EVA yapışkan filmi eritmek ve katılaştırmak için yüksek sıcaklık ve yüksek basınç işlemi kullanın ve sızdırmaz bir yapı oluşturun. Sızdırmazlık performansının sağlanması için sıcaklık ve vakumlama süresinin EVA tipine göre hassas bir şekilde ayarlanması gerekir.
Kurulum ve Bağlantı Özellikleri
Fotovoltaik kaynak işleminden sonra, sistemin kararlı çalışmasını sağlamak için bileşenlerin kurulumu ve bağlantısı kesinlikle standart spesifikasyonlara uygun olmalıdır:
1. Korkuluk sabitlemesi: Dış mekan kurulumu için sıcak daldırma galvanizli çelik veya alüminyum alaşımlı raylar gereklidir. Montaj düzlük hatası ≤ 2 mm ve diyagonal sapma < 4 mm olacak şekilde cıvata veya kelepçe kullanılarak sabitlenmelidirler;
2. Bileşen bağlantısı: Bileşenler arası bağlantı için MC4 fotovoltaik konektörler kullanılır. Pozitif ve negatif terminalleri takarken, sıkılığı onaylamak için bir "klik" sesi duyulmalıdır. Doğrudan güneş ışığına maruz kalma nedeniyle yalıtımın eskimesini önlemek için kablo bükülme yarıçapı 48 mm'den az olmamalıdır;
3. Bağlantı kutusu kaynağı: Baypas diyotunu ve kaynak bandını kaynaklamadan önce kızılötesi ön ısıtma gereklidir. Ön ısıtma sıcaklığı 120-150°C'de kontrol edilmeli, havya sıcaklığı 240-260°C'ye düşürülmeli ve diyotun termal hasarını önlemek için kaynak süresi 2 saniyeye kısaltılmalıdır;
4. Bitmiş ürün denetimi: Kaynaktan sonra, bağlantı direncinin < 0,5 mΩ olduğundan emin olmak için iletim ve düşük direnç testleri yapın. Aynı zamanda, lehim bağlantılarının iç boşluk oranını kontrol etmek için X-ışını görüntülemeyi kullanın ve kaynak kalitesini kapsamlı bir şekilde sağlayın.
Soru-Cevap
1. Soru: Fotovoltaik Kaynak İşlemi sırasında yüksek sıcaklıklar akü hücrelerine kolaylıkla zarar verebilir. Bundan nasıl kaçınılır?
Cevap: Bu, proses parametrelerinin hassas bir şekilde kontrol edilmesiyle sağlanabilir. Tek hücreler için havyanın sıcaklığı 260-280°C ile sınırlıdır ve süre 3 saniyeden fazla değildir. Bağlantı kutusu için havyanın sıcaklığı 240-260°C'ye düşürülür ve süre 2 saniyeyi geçmez. Aynı zamanda, yerel aşırı ısınmayı önlemek amacıyla gerçek zamanlı izleme için profesyonel sıcaklık kontrol ekipmanı kullanılır.
2. Soru: Kaynaklı bileşenlerin bağlantı direnci çok yüksekse ne yapılmalıdır?
Cevap: Öncelikle hatalı lehimleme olmadığından emin olmak için lehim bandının akünün ana ızgara hatlarına yapışmasını kontrol edin. İkinci olarak, lehimleme bandı ile pilin tamamen entegre olmasını sağlamak için kaynak sıcaklığı ve zaman parametrelerini optimize edin. Son olarak, kaynak sonrasında kesinlikle düşük direnç testi yapın ve ürünleri derhal yeniden işleyin.
3. Soru: Dış mekana monte edilen fotovoltaik bileşenlerin kaynak alanları eskimeye eğilimlidir. Dayanıklılık nasıl sağlanır?
Cevap: Destekler, korozyon önleme özelliğini arttırmak için sıcak daldırma galvanizli çelik veya alüminyum alaşımdan yapılmıştır. Kablolar doğrudan güneş ışığından kaçınır ve yeterli bükülme yarıçapı sağlar. Bağlantı kutusu iyi yalıtılmıştır. Hem malzeme hem de montaj detaylarından kaynak yapılacak alanların uzun süre stabil kalması sağlanır.
4. Soru: Farklı tipte EVA yapışkan filmler için laminasyon aşamasında parametreler nasıl ayarlanır?
Cevap: EVA yapışkan filmin tamamen erimesini ve katılaşmasını, sıkı bir sızdırmazlık yapısı oluşturmasını sağlamak için laminasyon sıcaklığı ve vakumlama süresinin, EVA yapışkan filmin erime noktasına ve erime indeksine göre hassas bir şekilde ayarlanması gerekir. Özel parametreler, yapışkan filmin modeline göre profesyonel teknik ekip tarafından özelleştirilebilir.
Shenghui Metal, temel rekabet gücü olarak "hassas işçilik ve istikrarlı kaliteyi" benimser. Fotovoltaik kaynak işlemede uzun yıllara dayanan deneyimiyle, birden fazla fotovoltaik enerji projesi için istikrarlı ve güvenilir işleme hizmetleri sunmuş ve sektörde iyi bir itibar kazanmıştır. Kaynak süreçlerini fotovoltaik modüllerin spesifikasyonlarına ve malzeme gereksinimlerine göre hassas bir şekilde özelleştirebiliyor ve küçük seri prototiplemeden büyük ölçekli üretime kadar tüm süreci destekleyebiliyoruz. Destek için ayrıntılı Fiyat Listeleri ve Teklifler sağlıyoruz. Dünya çapında güvenilir Fotovoltaik Kaynak İşleme Markalarından biriyiz ve sürekli olarak güvenilir Çin Malı işleme sonuçları sunuyoruz.
Sıcak Etiketler: Fotovoltaik Kaynak İşleme, Tedarikçi, Üretici
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик